COVER STORY · 封面故事
一块能扛住 3000°F 的「碳」:
CMC 首次登上航天飞机
1981 年 4 月,哥伦比亚号首飞 —— 碳纤维增强复合材料第一次成为可重复使用航天器的「热防护铠甲」
当航天飞机以每小时 1.7 万英里(约 2.7 万公里)的速度重返大气层时,空气摩擦会让机头与机翼前缘的表面温度飙升至
3000°F(约 1650°C)——这个温度已经超过了钢的熔点。
任何金属在这里都会被烧穿、变形甚至熔化。NASA 的工程师们面对一个看似无解的问题:用什么材料,既轻、又扛得住重返时的烈焰,
还能在几十次任务里反复使用?
答案是 RCC——Reinforced Carbon-Carbon,增强碳碳复合材料。这正是 CMC(陶瓷基复合材料)家族中最核心的一类:
用碳纤维编织成骨架,再以碳为基体「浇铸」而成。它几乎不惧高温、密度远低于金属,唯一的弱点是高温下会氧化,
于是工程师又在它表面包覆了一层碳化硅(SiC)涂层和玻璃密封剂——这是人类第一次把「纤维补陶瓷」的增韧思想,
系统性地用在了一架真正往返太空的飞行器上。
它护住了哪里?
RCC 面板被用在温度最极端、结构最关键的部位:机翼前缘(每侧 22 块)、机头鼻锥、
以及鼻锥后方下表面的「下巴板」。这些地方在重返大气层时首当其冲,是整个航天飞机热防护系统里最「吃温度」的位置——
普通隔热瓦扛不住的地方,才轮到 RCC 登场。
为什么这件事意义重大?
在哥伦比亚号之前,飞船重返大气层用的是「烧蚀」——靠材料一层层烧掉来带走热量,用一次就报废。
而 RCC 是可重复使用的:从 1981 年首飞起,它就在一次次任务里反复经受烈焰考验而无需更换,
真正让「可重复使用航天器」从概念变成了现实。它也为后来的 CMC(陶瓷基复合材料)在航空发动机、高超声速飞行器上的应用
铺平了道路——可以说,今天所有「又轻又耐高温」的先进材料,都能追溯到这块黑色的碳复合材料。
▼ 它今天用在哪里 ▼
本专栏是什么? CMC(Ceramic Matrix Composites,陶瓷基复合材料),全称「连续纤维增强陶瓷基复合材料」,
是一类「让陶瓷不再一碰就碎」的结构材料——用连续纤维去补陶瓷的短板,同时保留它耐高温、抗腐蚀、密度低的优点。
常见类型有 C/C(碳/碳)、Cf/SiC(碳纤维增强碳化硅)、SiCf/SiC(碳化硅纤维增强碳化硅)等。
本专栏用四篇短文,从「它是什么」一路讲到「它能干什么」,面向零基础的读者,尽量少公式、多直觉。
一、什么是 CMC?
入门 · 概念辨析
先厘清一串容易混淆的缩写。陶瓷(Ceramic)广义上指无机非金属材料——耐高温、抗腐蚀、硬度高、密度低,
但有一个致命缺点:脆。它几乎不发生塑性变形,受力到临界点就突然断裂,没有预警。
陶瓷基复合材料(CMC)的思路,就是往陶瓷基体里「缝」进连续纤维,让裂纹不再能一口气贯穿整块材料。
按纤维和基体的材质,常见组合有:
- C/C——碳纤维增强碳基体,最经典的碳纤维复合材料;
- Cf/SiC——碳纤维增强碳化硅基体,兼具高温性能与抗氧化能力;
- SiCf/SiC——碳化硅纤维增强碳化硅基体,抗氧化能力更强的「高级版」CMC。
日常语境里的「碳陶」,往往泛指这类以碳纤维为骨架、以碳或碳化硅为基体的复合材料。它们共同的特征是:
既耐高温,又比陶瓷「皮实」——这正是航空航天热端部件梦寐以求的组合。
CMC
C/C
Cf/SiC
SiCf/SiC
陶瓷基复合材料
二、纤维是怎么把陶瓷「变韧」的?
原理 · 增韧机理
陶瓷脆的根源在于:裂纹一旦萌生,尖端应力高度集中,会像撕纸一样迅速扩展。纤维增韧的核心,
是给裂纹的传播设置路障和收费站,让它走得又绕又费劲。
关键:弱界面设计
纤维和基体之间并不是粘得越牢越好,反而要刻意留一层弱界面(通常是一层薄薄的热解碳 PyC 或氮化硼 BN)。
当裂纹冲向纤维时,这层弱界面会让裂纹「绕道」,而不是直接切断纤维。
几种主要的耗能机制
- 裂纹偏转(crack deflection):裂纹被纤维挡住,被迫改变方向,路径变长、能耗增加;
- 界面脱粘(debonding):裂纹沿弱界面「滑开」,把能量花在界面上而不是纤维上;
- 纤维桥接(fiber bridging):裂纹已经张开,但纤维还连着两头,像桥一样拉住两侧;
- 纤维拔出(fiber pull-out):纤维从基体中被抽出来,滑动摩擦继续消耗大量能量。
正是这些机制叠加,让 CMC 的破坏过程从「啪」一声脆断,变成有征兆、渐进式的
准韧性(pseudo-ductile)失效——这是它在工程上可用的根本原因。
增韧机理
裂纹偏转
纤维桥接
纤维拔出
弱界面
三、CMC 是怎么造出来的?
工艺 · 三条主要路线
先织出纤维预制体(纤维排布成想要的骨架),再把陶瓷基体「填」进纤维之间的孔隙。填充方式决定了工艺路线:
化学气相渗透(CVI)
让气态前驱体(如甲烷、甲基三氯硅烷)扩散进预制体,在纤维表面原位沉积成碳或碳化硅。
优点是纯度高、致密、不损伤纤维;缺点是慢、贵,且容易出现外密内疏的密度梯度。
前驱体浸渍裂解(PIP)
用有机前驱体(如聚碳硅烷)浸渍预制体,再高温裂解成陶瓷。可做复杂形状、温度要求相对低,
但单次转化会有收缩和孔隙,通常要反复浸渍—裂解多次循环。
液相渗硅 / 熔渗(LSI / MI)
让熔融硅渗入多孔的 C/C 骨架,与碳反应生成碳化硅。速度快、成本低,适合批量生产(典型如刹车盘);
代价是可能残留游离硅,影响极端高温下的性能。
补充:这三种是主流,此外还有浆料浸渗、热压烧结等路线。不同工艺在成本、致密度、形状复杂度、纤维损伤之间各有取舍,
往往按部件用途「一物一策」。
CVI
PIP
LSI
熔渗
制备工艺
📎 想继续深挖?本站已收录两篇相关内容:
🔬 材料学专栏 · 《CFC 夹具在真空热处理中的改善潜力综述》→
🔬 CVD 法合成碳化硅半绝缘粉料 · 技术综述→
🚀 航天热防护:星舰的「零翻新」不锈钢 + 六边形陶瓷瓦
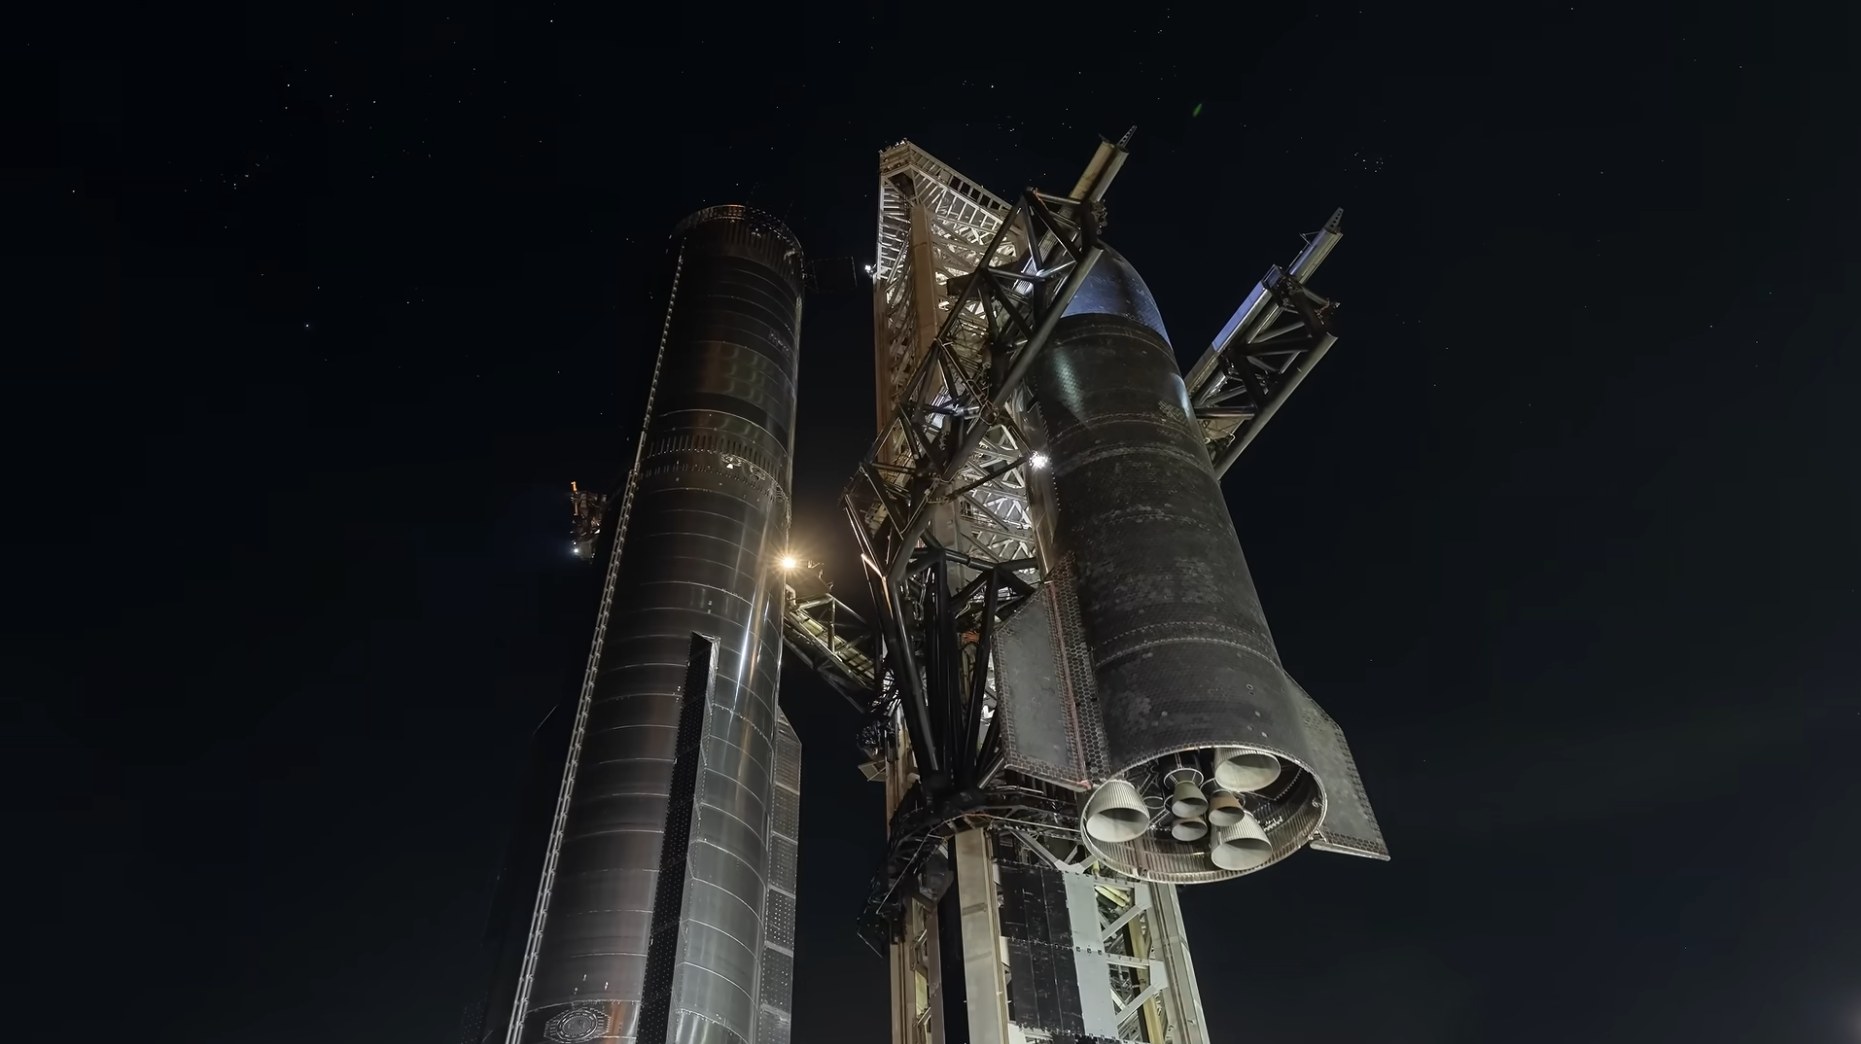
图片来源:SpaceX 星舰隔热瓦 · 经新闻媒体转载
时间·背景:航天飞机 1981 年首飞,用 RCC(增强碳/碳)做机翼前缘、耐高温陶瓷瓦铺机腹,扛住了重返大气层约 1650°C 的烈焰——但每次返航都要把两三万块瓦逐块检查更换,复飞周期以月计。SpaceX 从 2019 年 3 月公开测试星舰六边形隔热瓦起,就冲着「落地即再飞」这个目标去。
公司·材料条件:SpaceX 的方案是「不锈钢箭体 + 约 18,000 块六边形陶瓷瓦」。箭体用不锈钢(耐温约 800°C,远超铝合金的约 175°C),迎风面铺 TUFROC 衍生的增韧氧化硅陶瓷瓦——TUFROC 本是 NASA 艾姆斯研究中心为 X-37B 机翼前缘研发的「增韧一体化纤维抗氧化陶瓷」,星舰瓦是它的量产衍生品,在再入约 1650 K(约 1377°C)的表面高温下扛热。
效果:六边拼接让热气「无直线缝隙可钻」,瓦与箭体之间靠不锈钢自身的形变能力缓冲热膨胀。这套组合把热防护从「扛住一次」推向「反复扛住」,让星舰朝马斯克说的「零翻新」迈进。
看点:传统火箭用铝合金 + 一次性隔热瓦,星舰反其道而行——用「更重但更耐热」的不锈钢,换来了可复用的热防护,是 CMC 陶瓷瓦进入可重复使用航天时代的标志性案例。
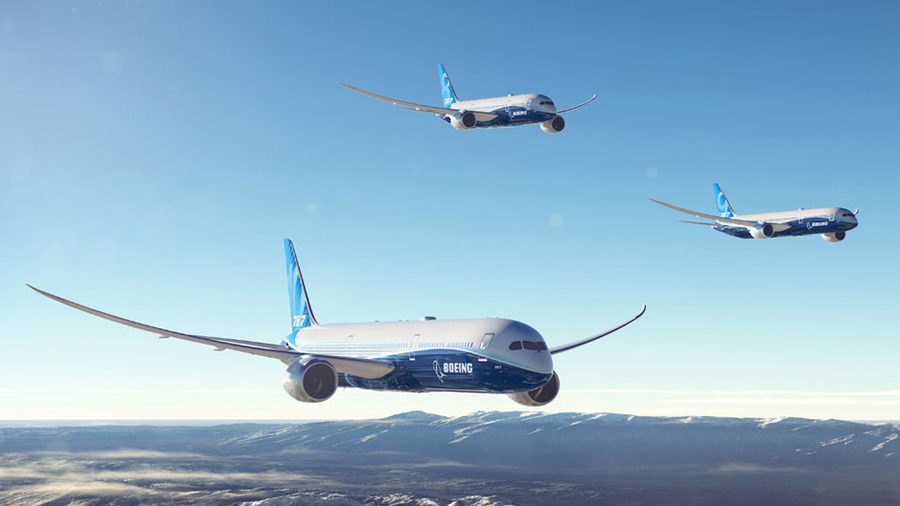
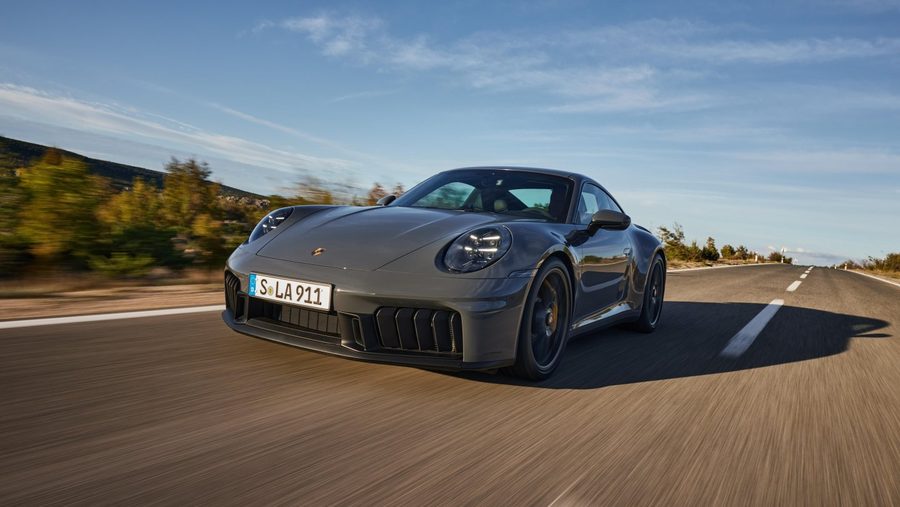
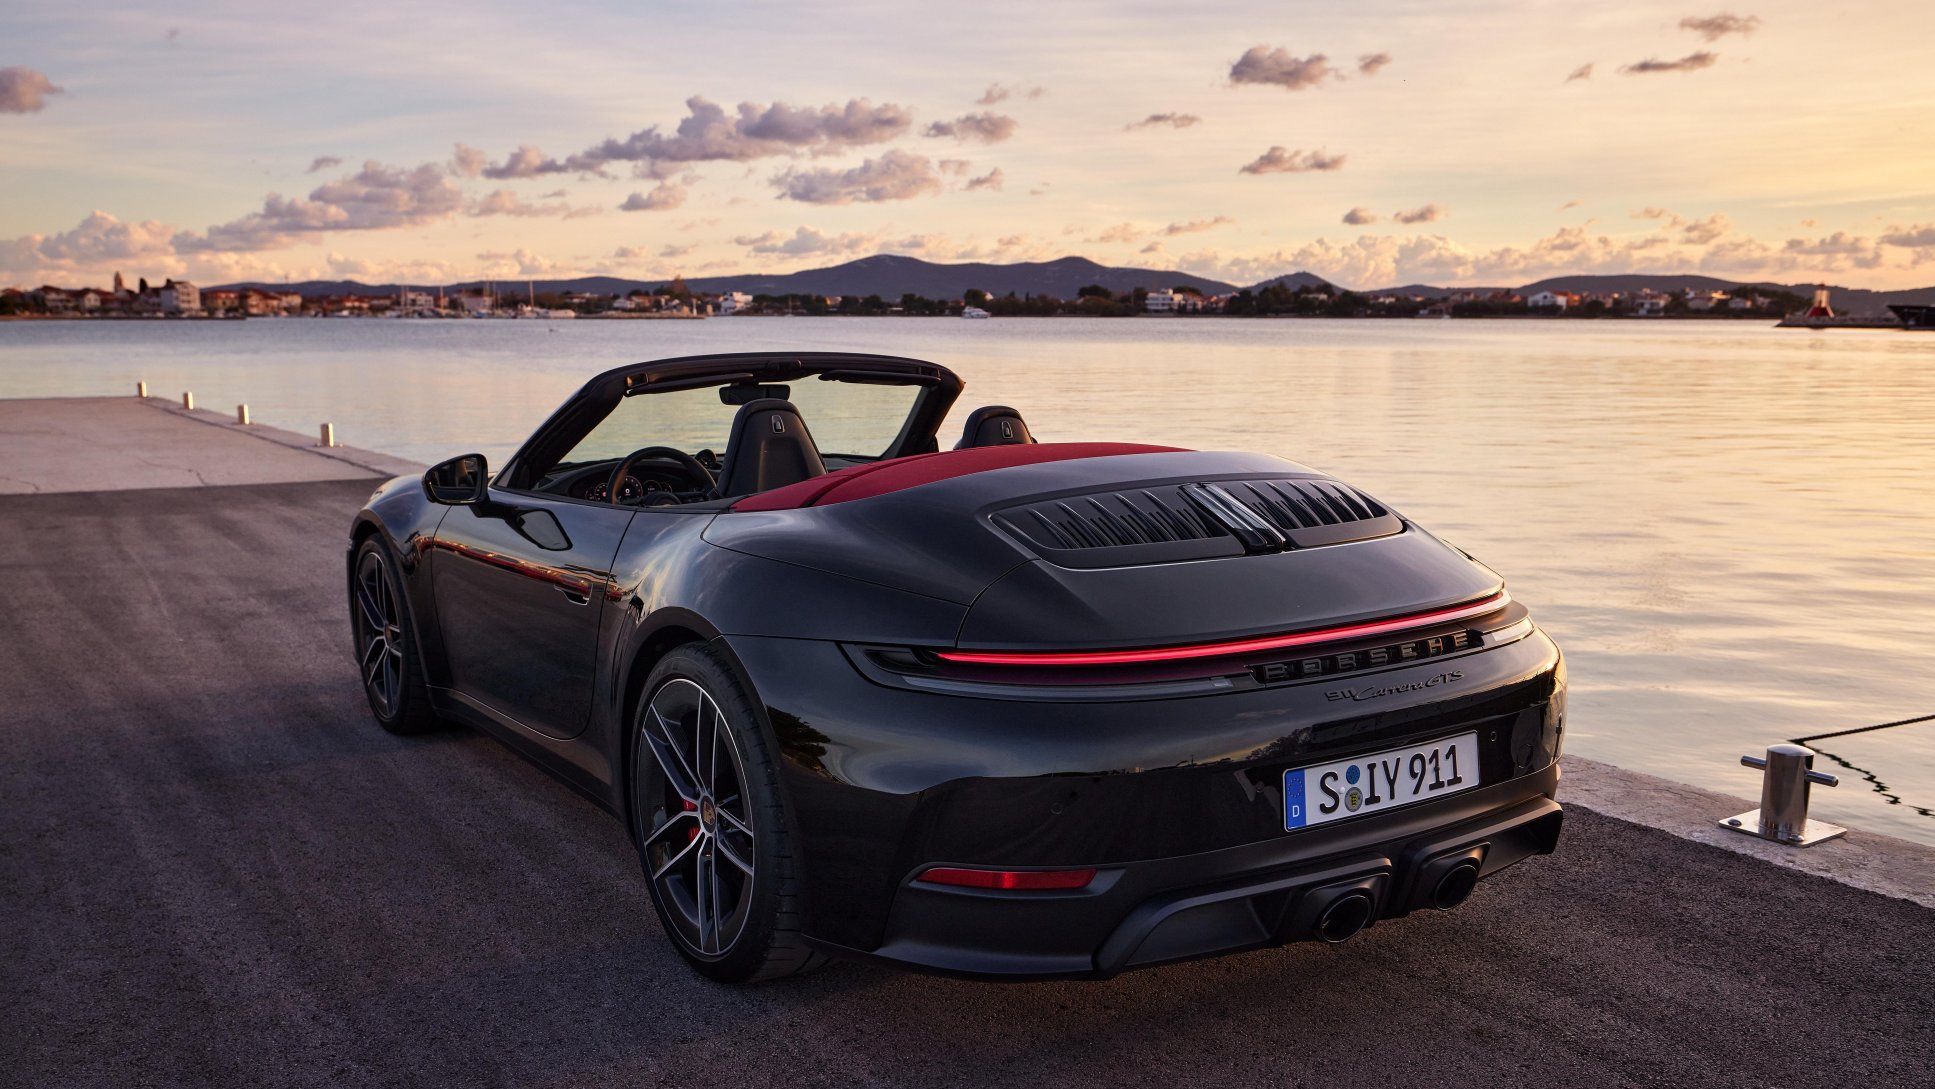
🛞 刹车制动:让客机、高铁、赛车都「轻装上阵」
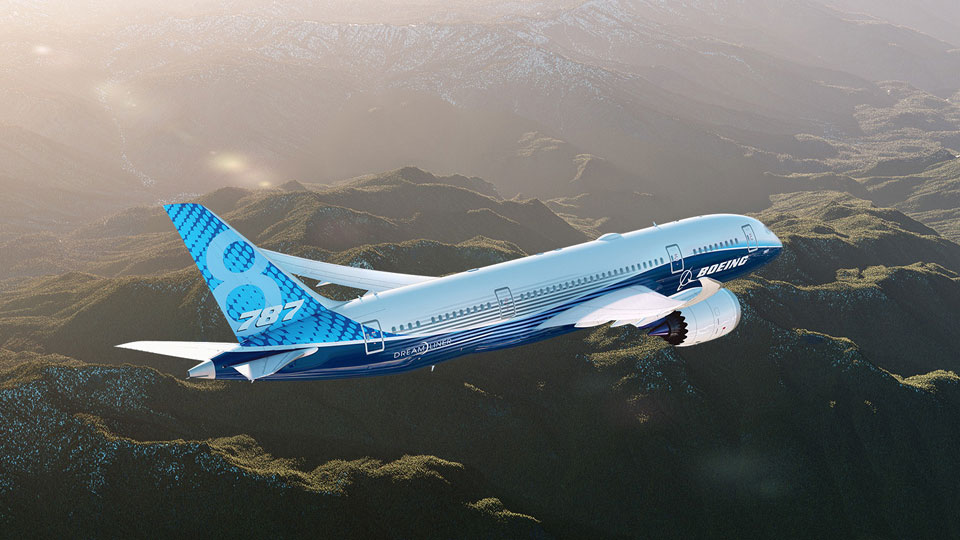
图片来源:波音官网 boeing.com · 保时捷新闻中心 newsroom.porsche.com
时间·背景:碳刹车最早在 1970 年代用上军用机,1982 年波音 767 成为第一架量产碳刹车盘的大型客机,波音 787 于 2009 年首飞、2011 年交付,把碳刹车推向主流;F1 赛车上世纪 80 年代就用上碳/碳刹车,2001 年保时捷 911 GT2 成为第一款量产碳陶刹车(PCCB)的公路车;2020 年代中国高铁把碳陶(C/C-SiC)制动盘列入国家重点研发计划,冲时速 400 公里级。无论飞机落地、赛车重刹还是高铁急停,制动盘都要在几十秒内把动能转成热能,摩擦面轻松破 1000°C——这正是陶瓷基材料的主场。
公司·材料条件:航空有波音、空客主机厂与中航工业(AVIC Brake)、Safran、Meggitt、Honeywell 等供应商;轨道与赛道有保时捷(PCCB)、F1 车队与 Brembo、Carbone Industrie,以及中国高速列车项目。材料从早期 C/C(碳纤维增强碳)升级到 Cf/SiC、C/C-SiC(碳纤维增强碳化硅),更耐磨、抗氧化、湿态摩擦更稳定,在摩擦面超 1000°C 的反复制动工况下工作。
效果:航空碳陶刹车盘重量只有钢的约四分之一,整套减重 30%~40%,一架宽体机可省上百公斤、每年少烧上千升燃油,寿命约 1000~1200 次着陆、接近钢刹车的两倍,全球 80% 以上的宽体机都用碳刹车;汽车与高铁端,碳陶盘比铸铁减重约一半,降低簧下质量、抗热衰退、寿命更长,还能省下可观的能耗。
看点:同一套「减重 + 耐高温 + 耐磨」的 CMC 逻辑,在飞机上省油、在赛道上赢圈速、在轨道上赢能耗——刹车盘是 CMC「越轻越省」最典型的场景。
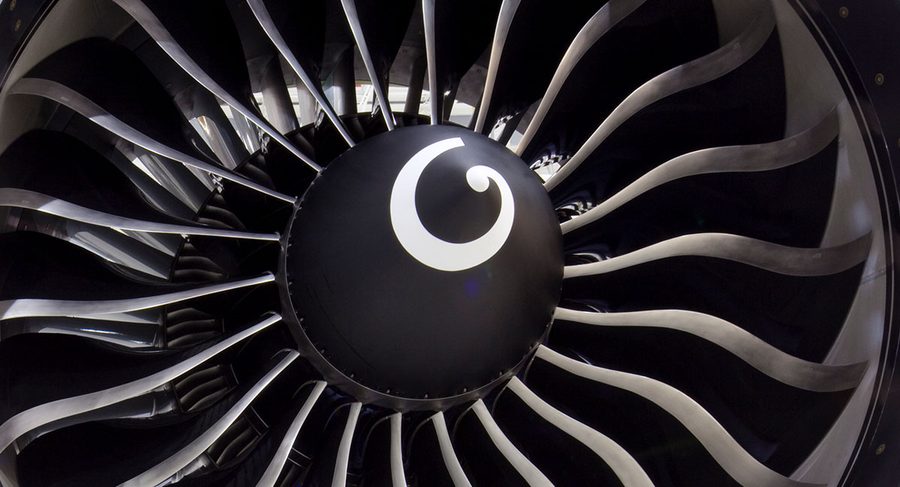
✈️ 航空发动机热端:SiCf/SiC 让发动机「更热却更省油」
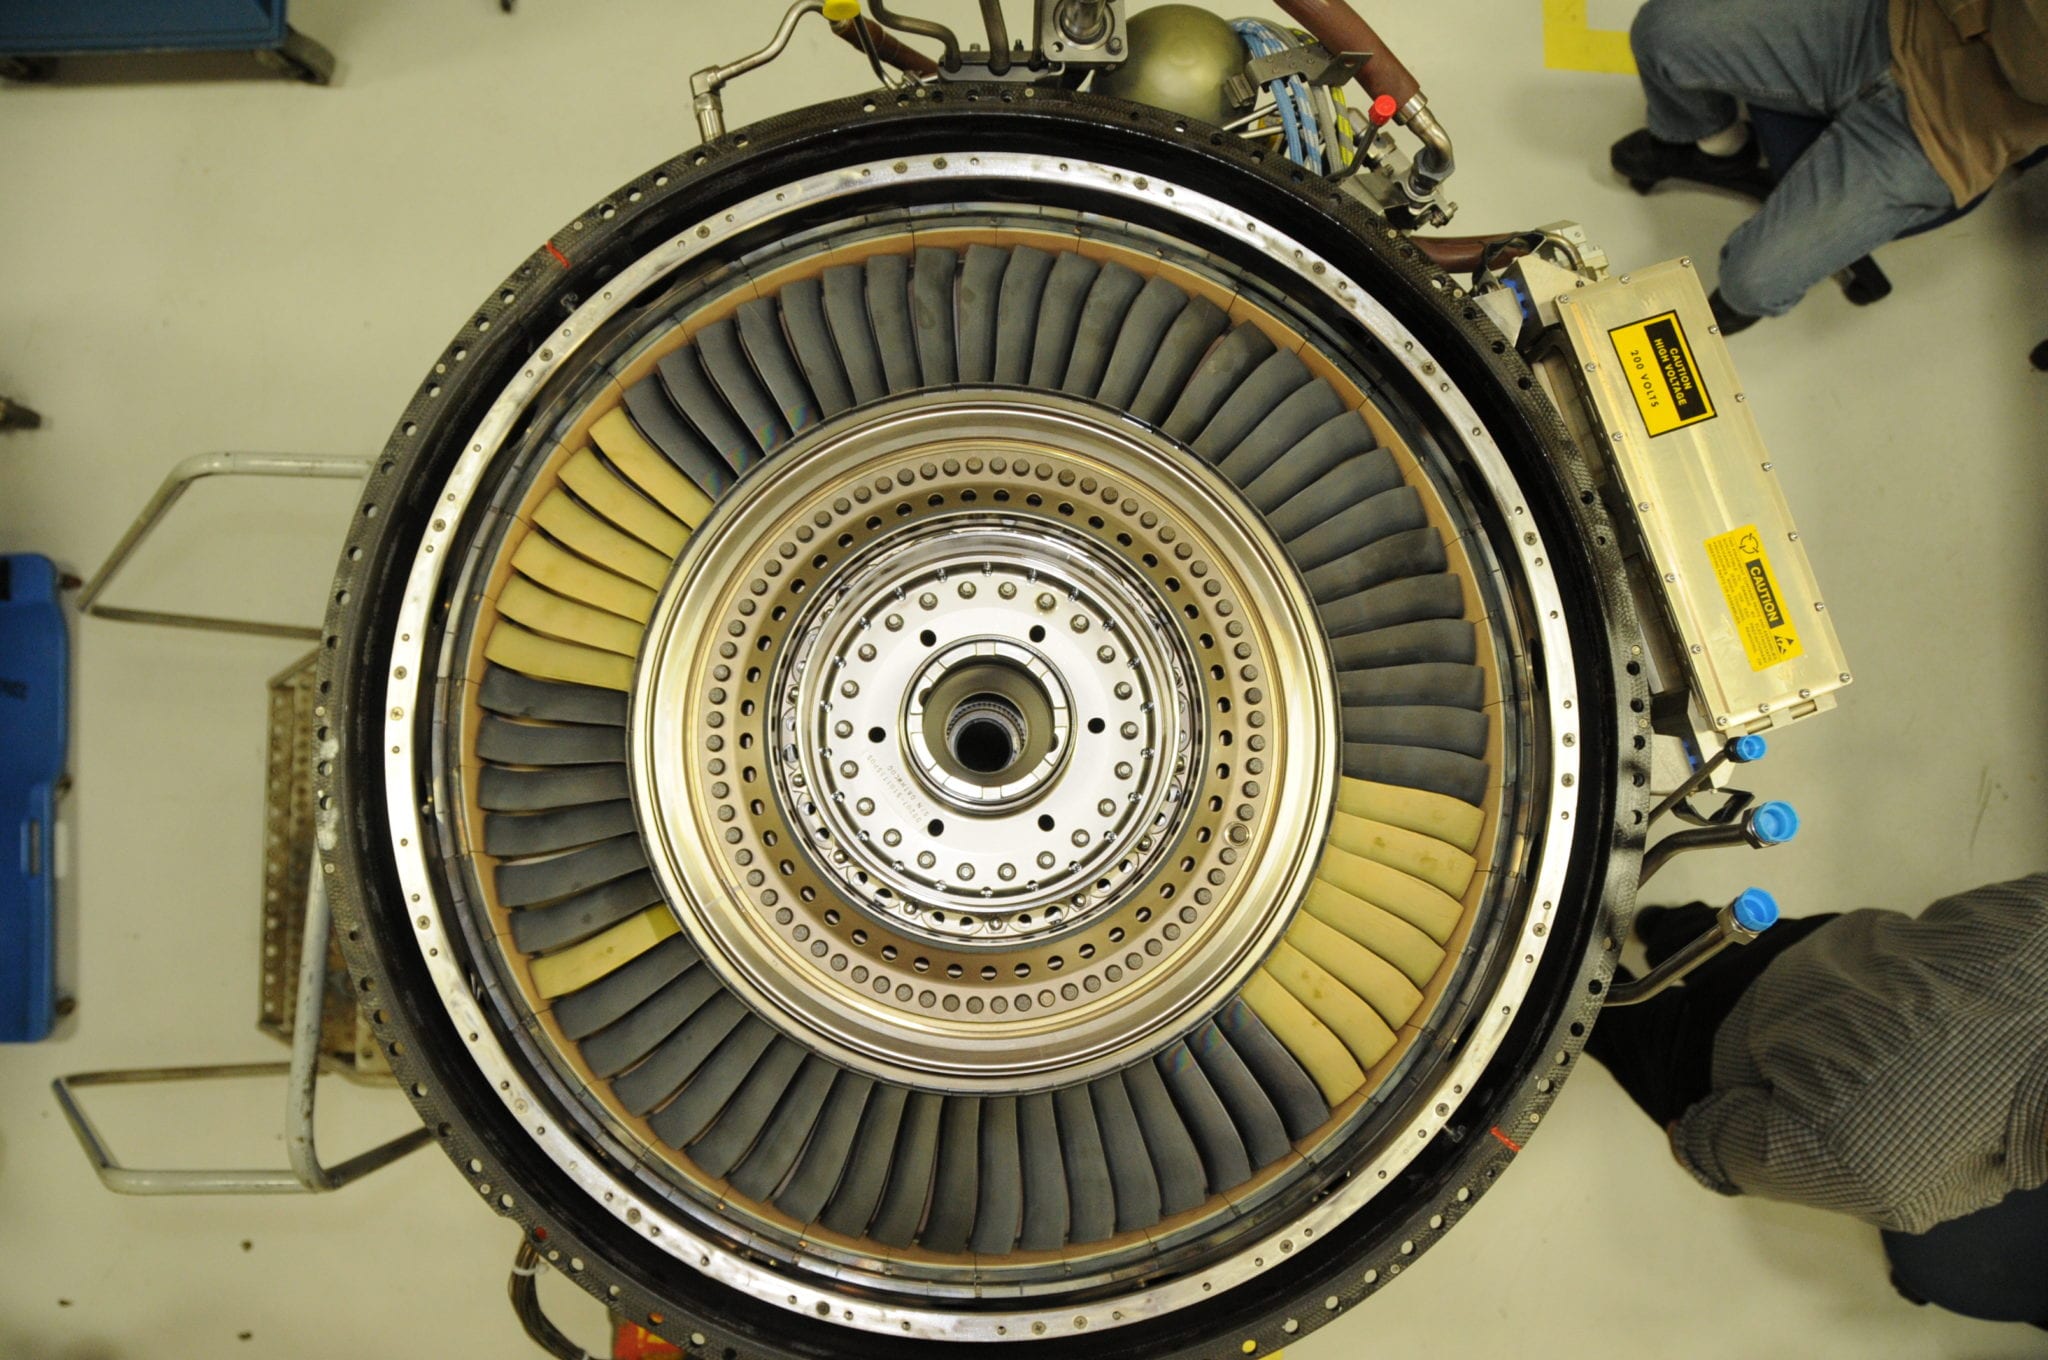
图片来源:GE Aerospace 官网 geaerospace.com
时间·背景:GE 从上世纪 80 年代起研发 CMC,历时近三十年,2016 年把 SiCf/SiC 涡轮罩环装进 LEAP 发动机投入商用——这是 CMC 在航空发动机上的首个大规模商业应用。此前高压涡轮的金属合金已逼近极限:把耐温提高 300°F 花了行业整整 40 年。
公司·材料条件:GE Aerospace 与 CFM(GE 与法国 Safran 的 50/50 合资)共同推进。材料是 SiCf/SiC:碳化硅纤维编织成预制体、表面涂一层氮化硼(BN)界面、再用碳化硅基体渗透填满。它用在 2400°F(约 1315°C)的发动机最热区,要扛高温氧化和上万次热循环。
效果:CMC 涡轮罩环比合金耐温高 500°F、重量仅三分之一、所需冷却空气大幅减少,让 LEAP 比前代 CFM56 省油 15%。GE 已交付 2.5 万个罩环、累计飞行超 150 万小时,并把它推进到 GE9X(波音 777X 用)等下一代发动机。
看点:发动机每热一点、轻一点,都直接变成航司的油钱——CMC 让「更热」和「更省油」第一次同时成立。
🧪 化工与腐蚀环境:SiC 陶瓷扛住金属扛不住的酸与碱
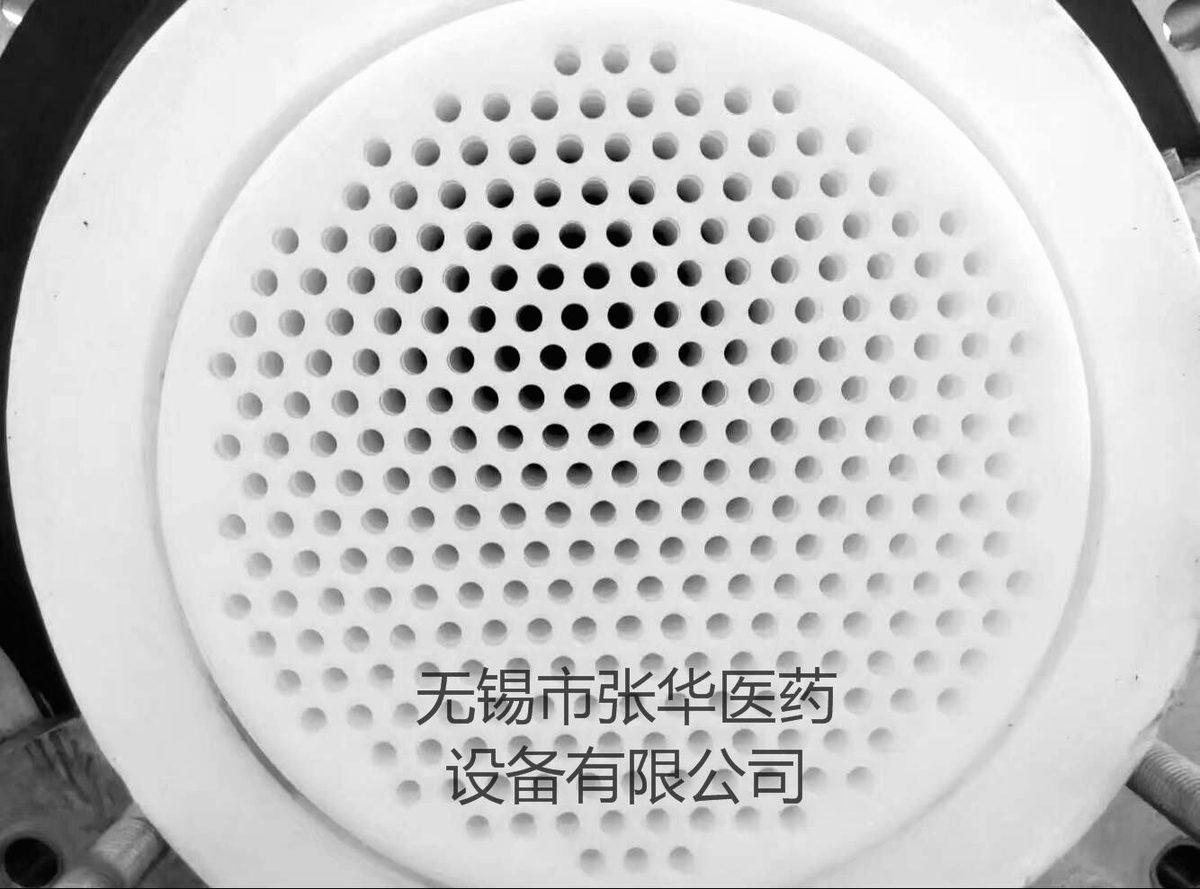
图片来源:无锡张华医药设备(碳化硅换热器)zhanghuayaoji.com
时间·背景:碳化硅(SiC)最初因超高硬度被当磨料,二战期间又发现可作炼钢还原剂与加热元件,随后进入石油、化工行业做耐蚀部件。今天在浓硫酸、硝酸、氢氟酸、混酸、氢氧化钠、含氯离子等强腐蚀工况里,普通不锈钢换热器极易腐蚀穿孔,SiC 陶瓷换热器成为替代金属的「最后一道防线」。
公司·材料条件:SGL Carbon、Mersen、京瓷(Kyocera)、圣戈班等。材料以单体烧结 SiC(SSiC / RBSiC)为主——几乎耐所有强酸强氧化剂、1400°C 强度不劣化、高导热;纤维增强 SiC/SiC CMC 则用于需要韧性的更大结构件(泵、阀、叶轮等)。
效果:在强腐蚀介质下,SiC 换热器寿命远超不锈钢与合金;导热优于 PTFE / 搪瓷换热器,管壁光滑不结垢,且无金属离子析出、不污染介质,适合高纯化工与医药中间体。SGL Carbon 2018 年在 ACHEMA 展会还专门发布了防腐蚀防泄漏的 SiC 换热器新型管板设计。
看点:化工场是最「极端」的耐蚀战场——SiC 陶瓷用化学惰性,扛住了金属扛不住的酸与碱,还顺带解决了高纯与结垢的难题。
🔥 工业高温炉具:CFC 夹具让真空炉「减负提速」
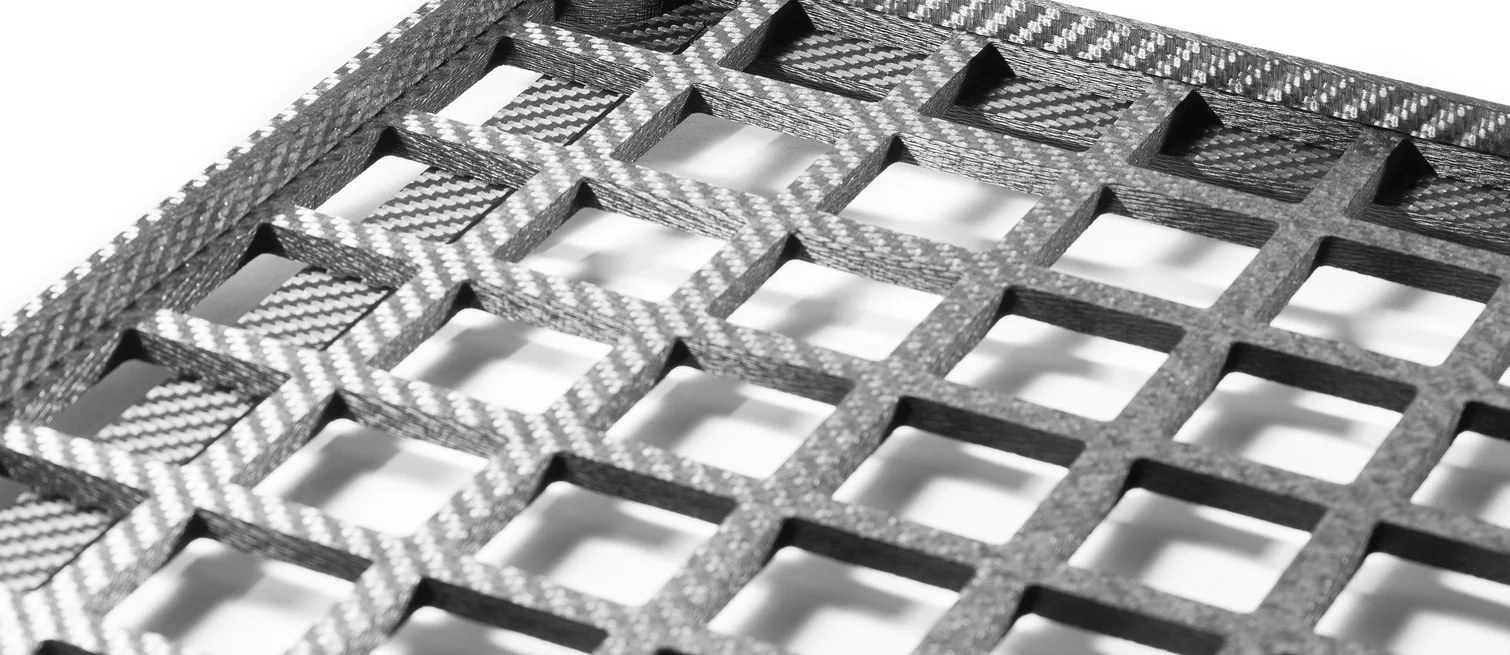
图片来源:Schunk 官网 schunk-group.com
时间·背景:德国 Fraunhofer 研究所的 Jörg Demmel 自 1990 年代中期起研发碳纤维增强碳(CFC)热处理夹具,2000 年代实现商用,2019 年其公司 High Temperature Concept 并入 Schunk 集团。此前真空炉料架用铸铁网格或石墨,又重又容易在高温下变形、污染工件。
公司·材料条件:德国 Schunk、SGL Carbon,以及 Demmel 创办的 High Temperature Concept。材料是 CFC(碳纤维增强碳,广义上属于碳纤维增强陶瓷基复合材料),在真空(<0.1 mbar)或保护气氛、上千摄氏度的高温下使用,要求高强度、抗蠕变、低污染。
效果:CFC 夹具重量降到钢的约 1/5,炉容最高翻倍、工艺周期最多缩短 30%、夹具寿命提升 500% 级别——这正是本站材料学专栏那篇《CFC 夹具综述》的量化结论。
看点:夹具越轻,炉子一次就能多装活、升温越快、越省电——CMC 在这里赚的是「每炉的产出」。
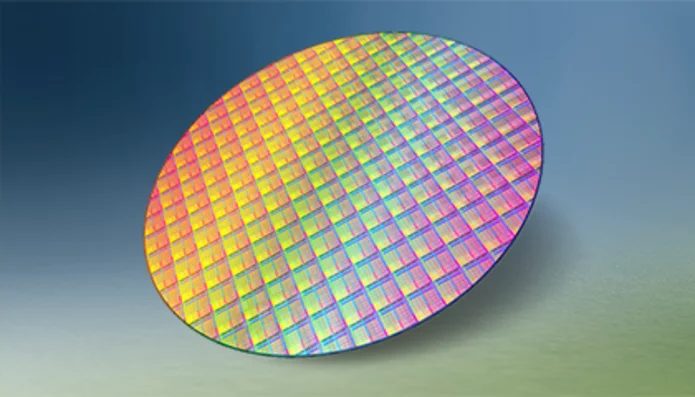
💠 半导体:CMC 给晶圆「一个干净又耐热的托架」
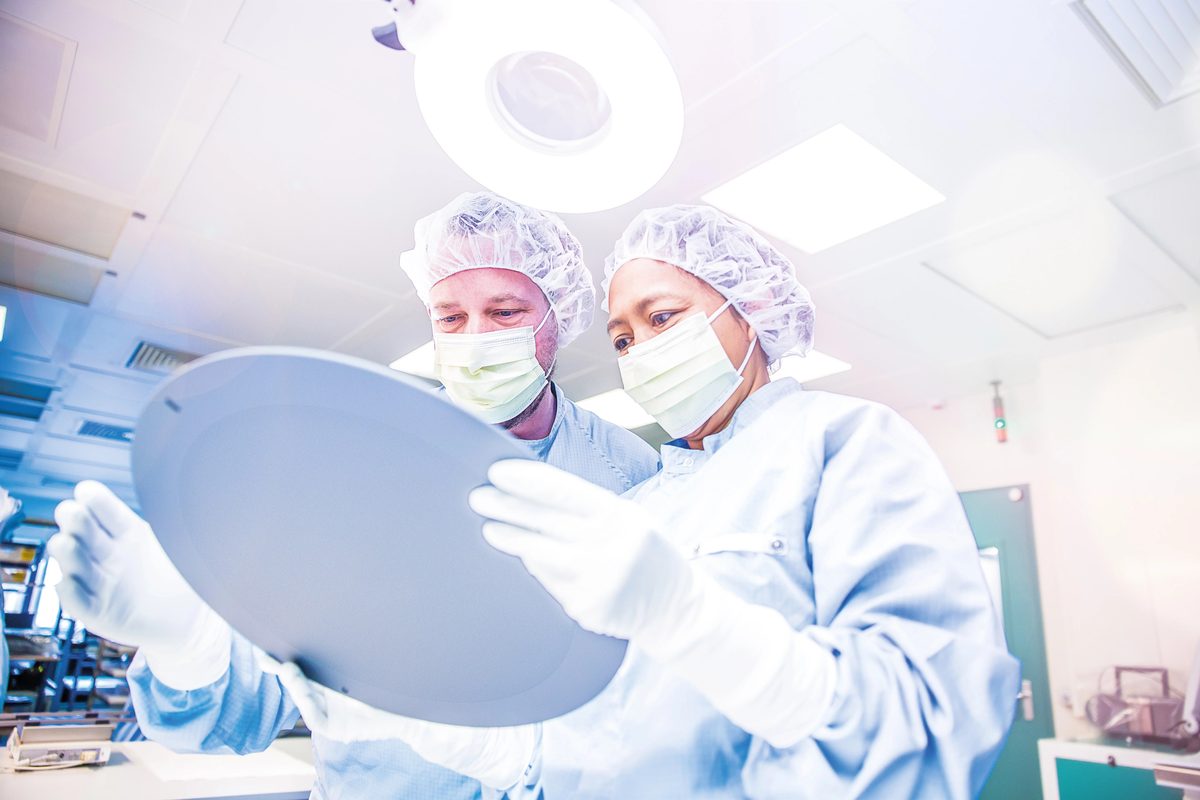
图片来源:Schunk Xycarb 官网 schunk-group.com
时间·背景:自 2000 年代起,碳基/陶瓷基复合材料就用于半导体热场部件;2010—2020 年代 SiC 第三代半导体兴起,碳化硅长晶、扩散、外延等高温制程对承载材料提出更苛刻的高纯 + 耐热要求。
公司·材料条件:Schunk 旗下的 Xycarb、SGL Carbon、东洋炭素(Toyo Tanso)等。材料是 SiC 涂层石墨和 C/C 复合材料:以石墨为底提供导热与可加工性,表面用化学气相沉积(CVD)做一层致密 SiC 涂层。它们在晶圆长晶、扩散、外延的上千摄氏度炉里工作,要求总污染低于 ppm 级、不掉渣、不释放杂质。
效果:高纯、耐热、导热好、尺寸稳——Xycarb 的晶圆承载盘全球约三分之一的平板芯片都经含其部件的设备制造;从光电(LED/激光)、太阳能单晶硅到碳化硅功率器件,都在用这套「石墨 + SiC 涂层」方案。
看点:芯片越做越精密,炉子里任何一粒「渣」都是灾难——CMC 用「陶瓷的纯」守住了良率。
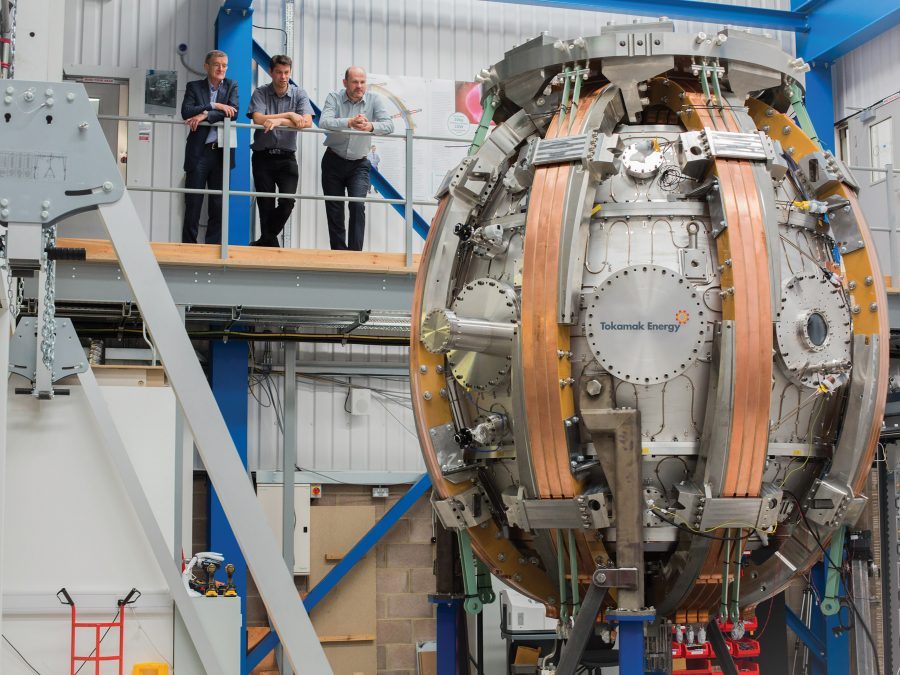
⚛️ 核聚变:SiCf/SiC 是「人造太阳」的候选盔甲
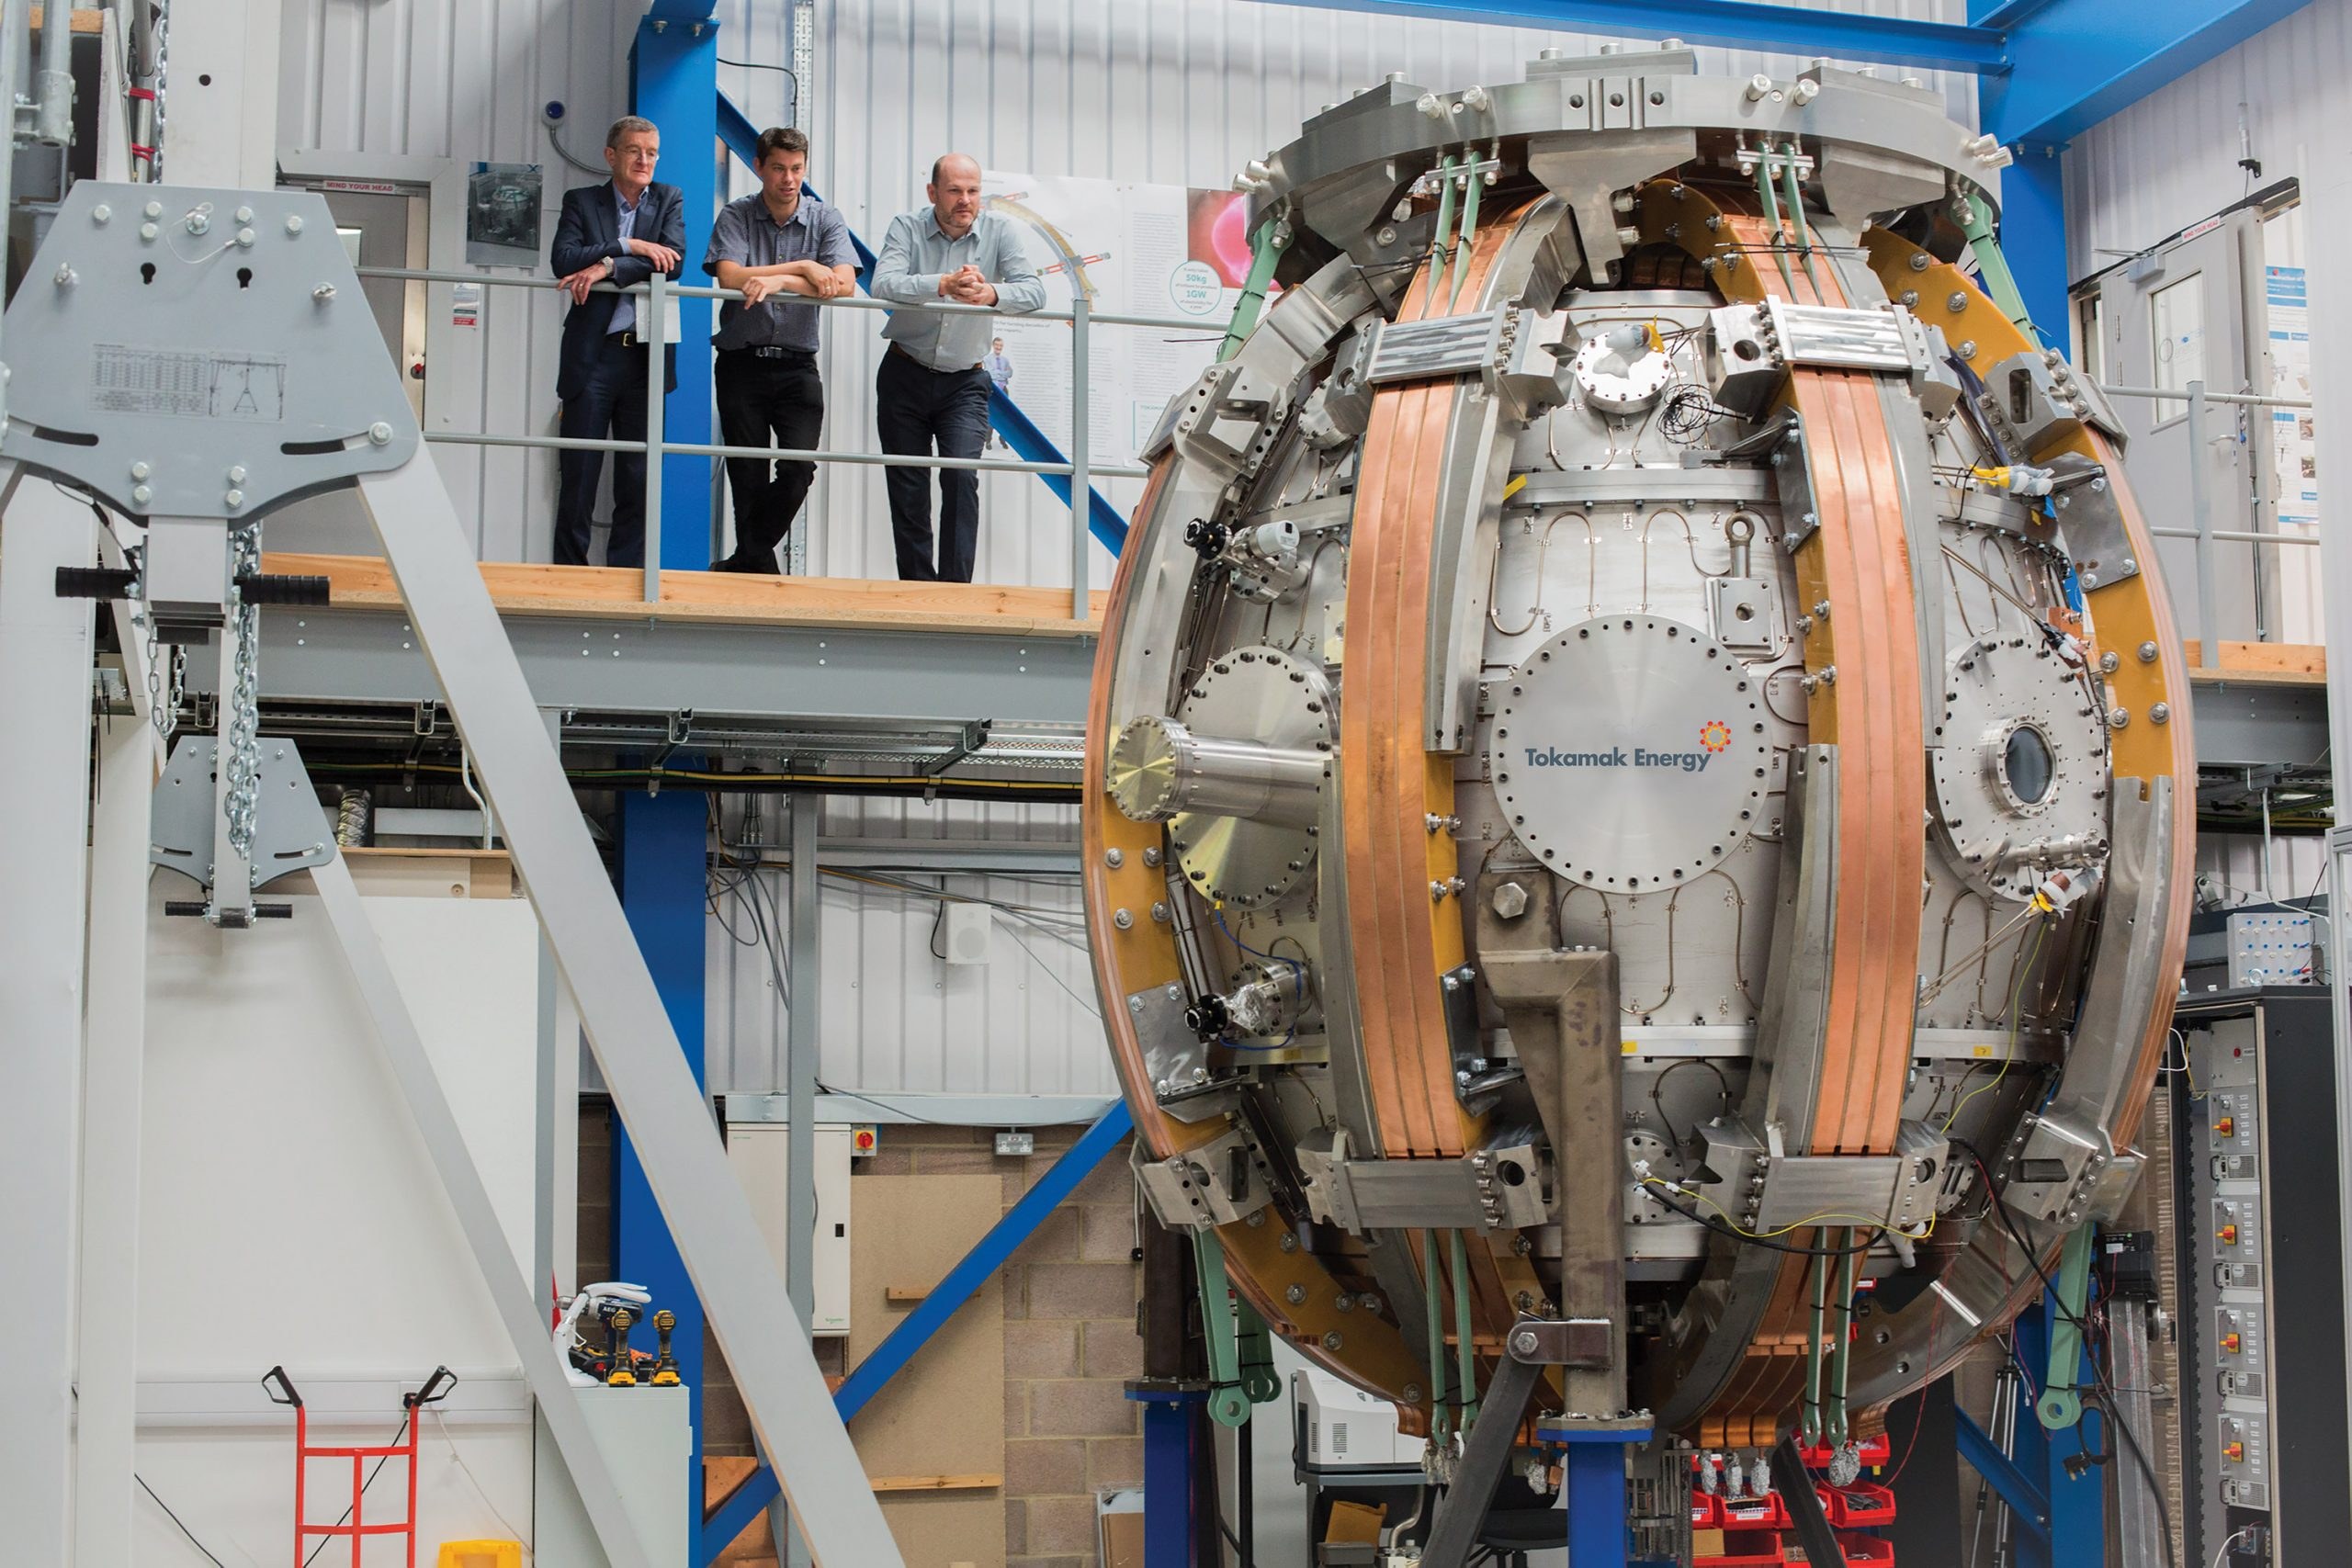
图片来源:Tokamak Energy 官网 tokamakenergy.co.uk
时间·背景:ITER 自 2007 年起在法国卡达拉舍建设(第一壁暂用钨和铍);SiCf/SiC 被列为 DEMO 示范堆(2040 年代后)及以后的候选结构材料。核聚变堆的第一壁、增殖包层要直接面对上亿度等离子体和中子轰击,是所有材料里最「地狱」的工况之一。
公司·材料条件:ITER、以及 ARIES、TAURO 等聚变堆概念设计(美国、欧洲研究团队)。材料是 SiCf/SiC,要求耐高温(1100°C 级)、耐中子辐照、低活化(被中子打出的放射性废料半衰期短、衰变快)。
效果:SiCf/SiC 耐中子、废料比金属结构更安全,是实现聚变堆「被动安全」的关键候选;TAURO、ARIES-AT 等概念堆都把它当作首选结构材料——这是「人造太阳」能否安心点亮的材料基础。
看点:CMC 在这里赌的是未来几十年——一旦聚变商用,SiCf/SiC 就是绕不开的「盔甲」。
🧩 其他领域:未完待续的 CMC 应用边界
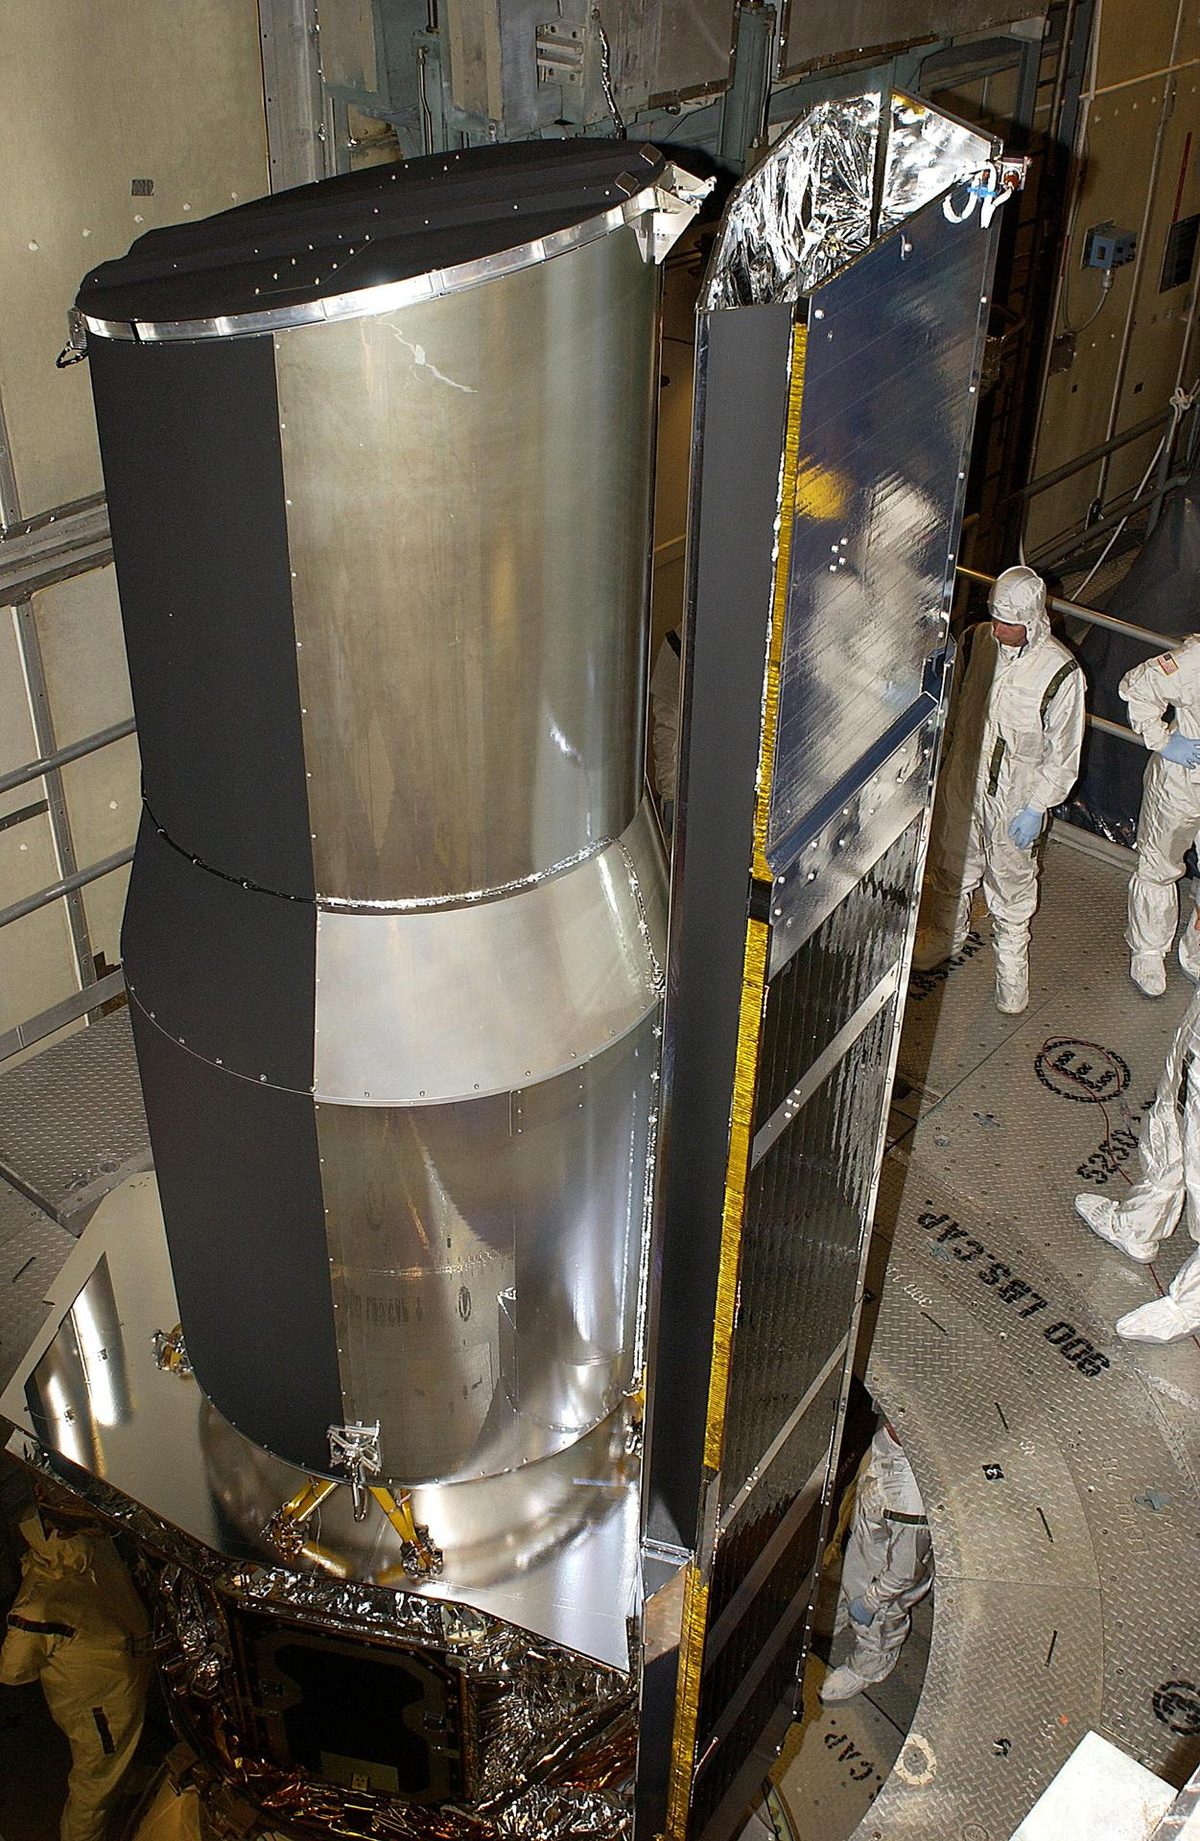
图片来源:NASA(斯皮策太空望远镜 · 空间光学示意)
前面 7 个是 CMC 已经规模化、有明确商用主场的领域;但这远不是全部。还有一批正在兴起、或小众但重要的方向,统归到这张「其他领域」卡片,作为未完待续的边界。
⚙️ 燃气轮机(陆用/舰用发电):GE、Siemens Energy 等把 SiCf/SiC 罩环、燃烧室衬套用于重型燃气轮机,提高燃烧温度与效率、降低 NOx 排放——航空发动机技术的「地面版」。
☢️ 核能(裂变堆):SiC/SiC 复合包壳是「事故容错燃料」(ATF)的核心候选,耐事故温度更高、高温水蒸气氧化产氢远少于锆合金,是福岛事故后核电安全升级的方向。
🔭 空间光学与结构:SiC 热膨胀低、比刚度高,用来做太空望远镜镜面与承力结构——ESA 的 Herschel 主镜、GAIA 有效载荷结构、多颗 Sentinel 哨兵卫星光学都用了 SiC。
🛡️ 军事防务:固体火箭发动机 CMC 喷管、导弹头锥、轻质装甲,靠耐高温 + 减重换射程与机动性。
🦴 医疗:碳/碳与 SiC 基材料做人工关节、植入物,生物相容、耐磨损。
🔋 燃料电池(SOFC):固体氧化物燃料电池的连接件、密封材料用陶瓷基材料,耐受约 800°C 级工作温度。
看点:这些之外,还有更多方向在实验室与中试线上——从高速飞行器热结构到储能与催化。CMC 的「应用版图」远未画完,这张卡片留给未知,也留给未来。